Контрактное производство электроники

Почему горит плата: 5 частых причин производственного брака

27.10.2026
Как гласит народная мудрость, в радиоэлектронике бывает только два вида неисправностей: отсутствие контакта там, где он нужен и наличие контакта там, где он не нужен.
Разберем подробнее некоторые возможные неисправности, возникающие в процессе производства и эксплуатации изделий. 

Неисправности печатной платы это не случайность и не «неудачная партия». Это всегда следствие конкретной физической причины, которую можно выявить и устранить. Для заказчика контрактного производства понимание этих причин- способ защитить проект от возвратов, простоев и потери репутации. Для производителя возможность выстроить процессы так, чтобы дефект не дошел до серии.

В этой статье разберём пять основных причин, по которым платы выходят из строя на этапе производства или после запуска в эксплуатацию. Материал основан на анализе реальных случаев, описанных в технической литературе и исследованиях по надёжности электроники.

1. Короткое замыкание из-за дефектов монтажа

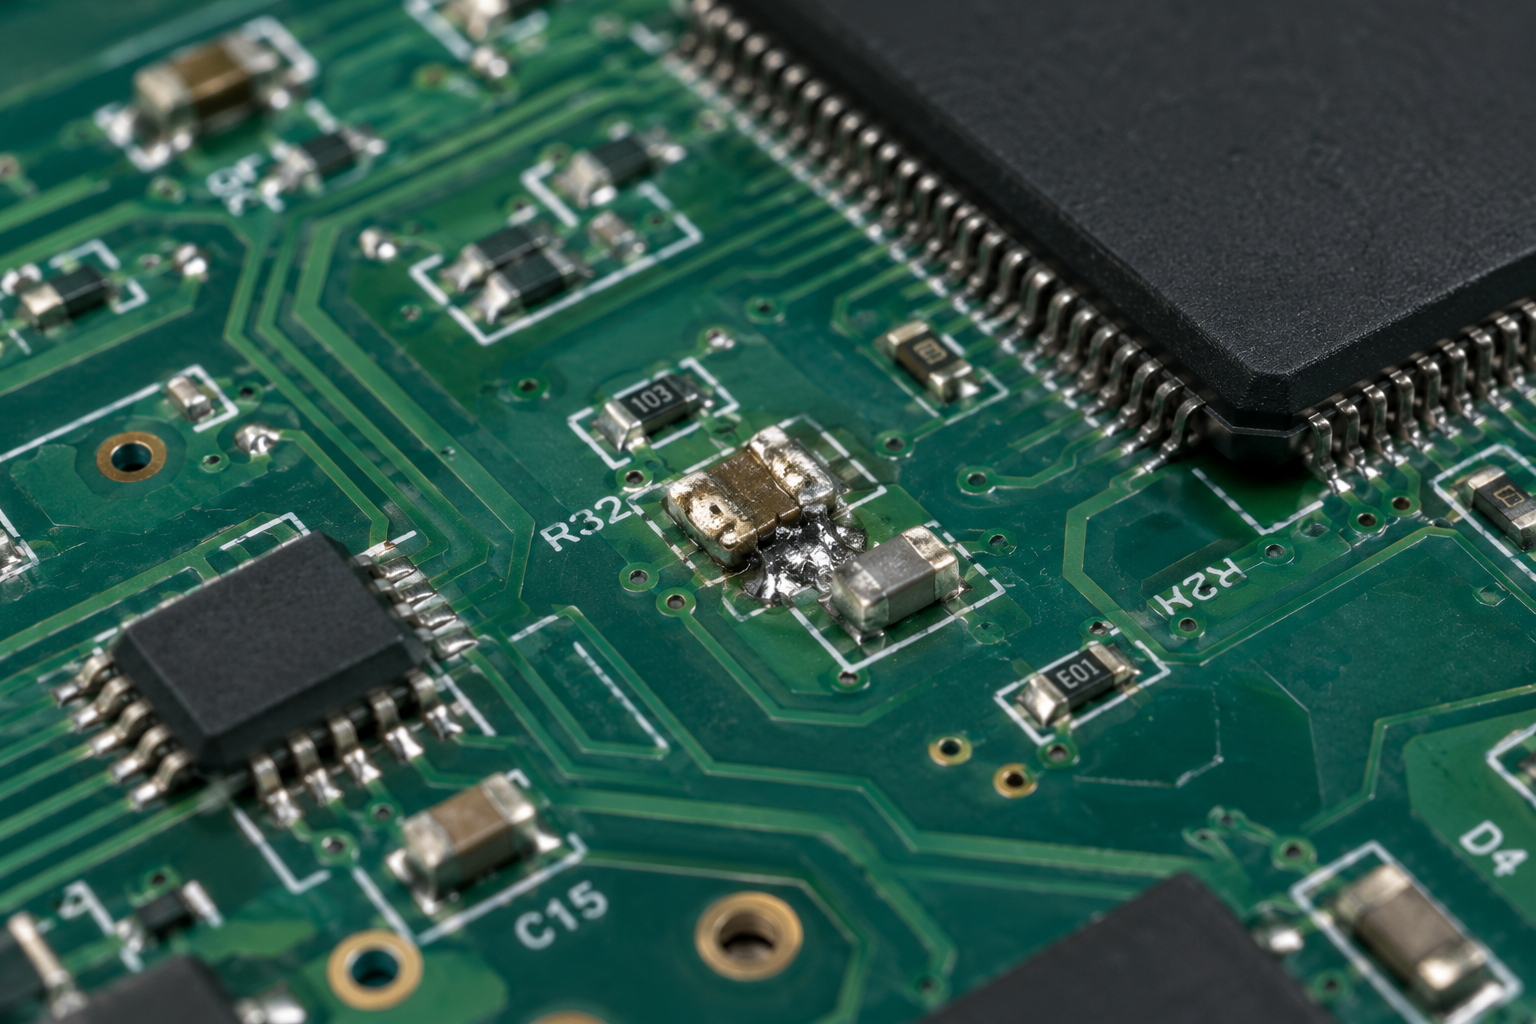
Самая распространённая причина неисправностей -  короткое замыкание, возникшее из-за нарушений технологии пайки. Исследования показывают, что значительная часть дефектов на этапе монтажа связана с неправильными температурными профилями и проблемами с паяльной пастой.

Один из типичных сценариев - перемычка припоя между соседними контактными площадками. Она может образоваться из-за избытка пасты, недостаточного расстояния между площадками в проекте, неверных апертур в трафарете или сбое в работе дозатора. Если перемычку не выявить на этапе оптической инспекции, то при подаче питания она становится проводником и вызывает короткое замыкание.

Некачественные пайки опасны не меньше. Если паяное соединение имеет трещину, неполный контакт или “холодную пайку”, то. при эксплуатации устройство может перестать работать или появиться “плавающая” неисправность, которую порой очень трудно выявить и устранить.

В самом худшем случае  при прохождении тока  может возникнуть  микродуговой разряд. Этот процесс описан в патентной документации: при наличии трещины в паяном соединении возникает искровой разряд, который при определённых условиях становится устойчивым и вызывает аномальный нагрев контактной площадки. Нагрев обугливает изоляцию, и процесс распространяется по проводнику.

Чтобы избежать этого, производители используют несколько уровней контроля. Автоматическая оптическая инспекция (AOI) выявляет перемычки, смещения и непропаи сразу после пайки. Рентгеновский контроль позволяет проверить скрытые соединения под компонентами с шариковыми выводами.

2. Миграция металла и токопроводящие дорожки

Металлическая миграция это рост проводящих дендритов между изолированными проводниками под действием влаги и напряжения. Исследование, посвящённое пожарам светодиодных светильников, показало: при наличии даже небольшого количества влаги и напряжения всего 3 вольта между изолированными полюсами начинается рост медных дендритов, которые в итоге замыкают цепь.

Процесс выглядит так. На поверхности платы остаются микроскопические загрязнения: остатки флюса, соли, пыль. Влага из воздуха растворяет эти загрязнения, образуя электролит. Под действием электрического поля ионы меди начинают перемещаться от анода к катоду, формируя нитевидные кристаллы. Когда дендрит достигает противоположного электрода, происходит короткое замыкание. Если энергия в цепи достаточна для поддержания дуги, начинается обугливание и возгорание.

Особенно опасны условия с высокой влажностью и перепадами температур. Исследования подтверждают, что влажная среда может активировать остаточные загрязнения от производства, флюсы и слабые органические кислоты, оставшиеся на плате, и вызвать локальное воспламенение.

Меры профилактики включают тщательную отмывку плат после пайки, использование защитных покрытий (conformal coating), контроль влажности при хранении и эксплуатации, а также проектирование с достаточными зазорами между проводниками. Эксперименты показали, что увеличение расстояния между проводниками до 3,2 мм и более практически исключает риск дугового пробоя даже при наличии загрязнений.

3. Деградация материалов и внутренние дефекты

Плата может выйти из строя не сразу, а через месяцы или годы эксплуатации. Причина постепенная деградация материалов под действием температуры, влаги и механических нагрузок.

Один из механизмов расслоение (delamination) между слоями многослойной платы. Исследование смешанных материалов Rogers/FR4 показало: даже если адгезия меди к подложке соответствует спецификации, последующие технологические операции, сверление, шлифовка, химическая обработка, накапливают микроповреждения на границе раздела. Внешне плата выглядит нормально, но при нагреве во время пайки или эксплуатации скрытый дефект превращается в расслоение. В образовавшуюся полость проникает влага и загрязнения, создавая условия для миграции и пробоя.

Другой фактор загрязнения, оставшиеся в процессе производства. Остатки флюса, активированные влагой, становятся проводящей средой. Они могут годами не проявлять себя, но при определенном сочетании температуры и влажности запускают процесс, который приводит к неисправности

Здесь важна не только технология производства, но и репутация поставщика. Если производитель экономит на входном контроле материалов, отмывке плат или контроле влажности в цеху, риск скрытых дефектов возрастает многократно.

4. Ошибки в проектировании и недостаточная защита

Иногда причина неисправности - не дефект производства, а ошибка в проекте. Недостаточный зазор между проводниками, слишком тонкая дорожка для проходящего тока, отсутствие защиты от перегрузки, всё это создаёт предпосылки для аварии.

Исследования по дуговому пробою показывают: при расстоянии между электродами около 1 мм и напряжении 100–120 вольт в условиях загрязнения возникает устойчивая электрическая дуга, которая плавит и разбрызгивает металл. Если проектировщик не учел это, никакая аккуратность монтажа не спасёт.

Кроме того, отсутствие или неправильный подбор защитных элементов, предохранителей, термопредохранителей, токоограничивающих резисторов, означает, что при первой же аномалии ток продолжит расти, пока что-то не сгорит и может вызвать возгорание платы. Предохранитель самый простой и надежный способ прервать цепь при коротком замыкании, но только если его номинал правильно рассчитан и он установлен в нужном месте.

Для заказчика это означает: важно не только выбрать производителя, но и убедиться, что проект прошел проверку на технологичность (DFM). Опытный контрактный производитель всегда укажет на потенциально опасные места в проекте до запуска в серию.


5. Тепловой разгон компонентов

Одна из возможных неисправностей (но не единственная), приводящая порой к фатальным последствиям - тепловой разгон компонентов.

Некоторые электронные компоненты при определённых условиях теряют способность контролировать собственное тепловыделение. Это явление называется тепловым разгоном. Оно характерно для полупроводников, конденсаторов и батарей.

Механизм таков: при повышении температуры компонента его сопротивление или характеристики смещаются так, что через него начинает проходить больший ток. Больший ток означает большее тепловыделение. Температура растёт ещё сильнее, ток увеличивается лавинообразно. За считанные секунды компонент может нагреться до температуры плавления припоя или воспламенения корпуса.

В контексте печатных плат особую опасность представляют мощные резисторы, стабилизаторы напряжения и силовые транзисторы. Если их тепловыделение превышает возможности отвода тепла, начинается перегрев. Многослойные платы с тонкими внутренними слоями более уязвимы, чем двусторонние: тепло от проводника на поверхности передается через тонкий слой диэлектрика к соседнему проводнику, вызывая нагрев в объеме материала.

Производители, а точнее разработчики борются с этим несколькими способами. Увеличивают площадь медных полигонов для улучшения теплоотвода. Устанавливают радиаторы на греющиеся компоненты. Применяют термопредохранители, которые разрывают цепь при достижении критической температуры. И конечно, важна правильная топология платы: силовые и сигнальные цепи должны быть разнесены, а тепловые зазоры рассчитаны с запасом.

Сводная таблица: причины и решения

Причина

Механизм

Где возникает

Как предотвратить

Короткое замыкание из-за дефектов пайки или непропай

Перемычки припоя или трещина в спайке создает низкоомный путь или микро дугу, локальный нагрев обугливает материал

на всех этапах монтажа

Контроль пасты,         температурного профиля, AOI, рентген 

Миграция металла

Под действием влаги и напряжения между проводниками растут медные дендриты; при замыкании возникает дуга

Эксплуатация: влажная среда, перепады температур

Отмывка плат, защитные покрытия, увеличение зазоров, контроль влажности

Деградация материалов

Расслоение или загрязнения накапливаются годами; при нагреве или увлажнении возникает пробой

Производство и длительная эксплуатация

Контроль материалов, отмывка, DFM-проверка, надежный поставщик текстолита

Тепловой разгон компонентов

Компонент теряет контроль над тепловыделением; ток и температура растут лавинообразно

Эксплуатация: силовые цепи, мощные компоненты

Теплоотвод, радиаторы, термопредохранители, правильная топология, правильное проектирование

Ошибки проектирования

Малые зазоры, тонкие дорожки, отсутствие защиты создают условия для пробоя

Этап проектирования

DFM-проверка, расчет токовых нагрузок, установка защитных элементов


Что происходит при возгорании платы

Печатная плата состоит из стеклотекстолита (эпоксидной смолы с армирующим наполнителем) и медных проводников. Эпоксидная смола, даже при наличии антипиренов, остаётся горючим материалом. Кислород в окружающем воздухе окислитель. Для возгорания нужен третий компонент: источник тепла достаточной мощности или продолжительности.

Таким источником становятся локальные перегревы: короткие замыкания, токовые перегрузки, электрические дуги или химические процессы. Когда температура в точке превышает порог разложения материала, начинается необратимая реакция: обугливание, выделение газов, воспламенение.

Ни одна из причин неисправностей не является неизбежной. Контрактное производство, которое выстраивает процессы с контролем на каждом этапе, от входного контроля компонентов до финального тестирования, сводит риск  последующих неисправностей (возгорания) к минимуму. Если вы передаете проект на производство, убедитесь, что подрядчик готов обсуждать технологичность, предлагать решения и нести ответственность за качество.


Другие статьи

Как передать проект на производство: Gerber, BOM и Pick&Place
09.09.2026
Как передать проект на производство: Gerber, BOM и Pick&Place
В этой статье — последовательная инструкция: какие файлы подготовить, как проверить BOM и Pick&Place и что обсудить с подрядчиком до запуска партии.
Полный цикл контрактного производства: от ваших файлов до готового продукта
25.08.2026
Полный цикл контрактного производства: от ваших файлов до готового продукта

Контрактное производство электроники полного цикла сложнее, чем схема «передали Gerber и BOM, а через несколько недель получили коробку с платами». Между этими точками управляемый производственный процесс: проверка документации, комплектация, подготовка оборудования, монтаж, контроль качества, испытания, сборка и поставка.

Заливка компаундом электронных изделий: технология, материалы и защита печатных плат
21.07.2026
Заливка компаундом электронных изделий: технология, материалы и защита печатных плат

Электроника, которая работает в жёстких условиях, сталкивается с серьёзными нагрузками: влажностью, вибрациями, перепадами температур. Даже самая качественная плата с надёжными компонентами быстро выйдет из строя без должной защиты.

Один из самых эффективных способов защитить электронику — герметизация, а конкретнее — заливка плат или блоков компаундом. В статье разберём, какие компаунды используют, как устроен процесс заливки и на что смотреть при выборе подрядчика.

Что такое IPC-A-610: стандарт приемки электронных сборок
05.06.2026
Что такое IPC-A-610: стандарт приемки электронных сборок

До появления единого стандарта каждый производитель электроники руководствовался собственными ТУ (техническими условиями), что порождало хаос в цепочках поставок, рост затрат и пропуск реальных дефектов из-за размытых формулировок.

IPC-A-610 – это единый язык качества для всей мировой электроники. Его применяют на заводах в Тайване, Германии, США и России. Если вы работаете с контрактным производством или поставляете платы крупным OEM-заказчикам, ссылка на стандарты IPC-A-610 в контракте – обязательное условие.

Разработкой занимается организация IPC (Association Connecting Electronics Industries) – международное объединение, которое создает стандарты для всех этапов производства электроники: от проектирования голой платы до приемки готового узла.

Автоматическая оптическая инспекция
29.05.2026
Автоматическая оптическая инспекция

Представьте: партия из 5000 плат для промышленного контроллера прошла ручной визуальный контроль. Через две недели – рекламация. Причина: микроскопическая трещина на конденсаторе или непропай вывода компонента (холодная пайка), которую не заметил оператор. Затраты на отзыв, диагностику и переделку в 20 раз превышают стоимость самой платы.

Проблема не в квалификации сотрудников, а в физиологии. Усталость оператора наступает уже через 30 минут монотонной работы. Внимание падает, и ручной визуальный контроль на скоростных линиях показывает не более 70–80% реальных дефектов.

Решение – смена парадигмы. Передача рутины алгоритмам. Именно там, где человеческий глаз сдается, выигрывает автоматическая оптическая инспекция. Рассмотрим тему контроля качества печатных плат в контексте человек vs AOI.

Выбор контрактного производителя электроники: 12 критериев
25.05.2026
Выбор контрактного производителя электроники: 12 критериев

Контрактных производителей электроники много — надёжных единицы. Собрали 12 критериев проверки подрядчика: от конкретики по оборудованию и входного контроля до NDA и условий гарантии.

Пайка волной для THT-компонентов: автоматизация выводного монтажа
25.03.2026
Пайка волной для THT-компонентов: автоматизация выводного монтажа

В современной электронике, несмотря на миниатюризацию и повсеместное использование поверхностного монтажа (SMT), широко используются компоненты с выводами (THT). Разъемы, реле, трансформаторы, клеммники, электролитические конденсаторы и пр. – все эти элементы требуют пайки в отверстия и не могут быть смонтированы на автоматической линии поверхностного монтажа.

В этом случае для завершения монтажа платы у производителя есть три возможных технологических процесса:

  1. Ручная пайка.
  2. Селективная пайка.
  3. Пайка волной.

На производстве ПК Прагматик используются два технологических процесса: ручная пайка и пайка волной на машине iWa-450.

В этом материале мы подробно разберем, что представляет собой процесс волновой пайки, на каких этапах производства он применяется и почему автоматизация выводного монтажа важна для современного производства.

Что такое пайка волной и где она применяется

Пайка волной (или волновая пайка, от англ. wave soldering) – это технология автоматизированного группового монтажа электронных компонентов с выводами на печатные платы. Суть процесса заключается в создании «волны» расплавленного припоя, которая поднимается из ванны и на короткое время касается нижней стороны печатной платы, смачивая металлизированные отверстия и выводы компонентов.

Эта технология считается золотым стандартом для серийного производства, где применяются THT-компоненты. Она применяется в электронной промышленности для пайки THT-компонентов, там, где требуется высокая стабильность и скорость производства.

Пайка волной идеально подходит для средних и крупных серий плат, и значительно превосходит по производительности селективную пайку и тем более ручную.

Пожалуй, единственное ограничение для применения этой технологии – это неправильное конструирование печатной платы для применения волновой пайки.

Оставьте заявку на расчёт

Вы можете написать нам по любому интересующему вас вопросу, мы ответим вам в течениe дня

Название организации
Имя
E-mail
Телефон
Комментарий

Мы используем файлы cookie и сервис веб-аналитики Яндекс Метрика для улучшения работы сайта.
Оставаясь на сайте, вы соглашаетесь с Политикой конфиденциальности.